


 English
 русский
 Español

GZ4233NC Scie à Ruban Intelligente à Grande Vitesse Efficace avec Dispositif d'Élimination Automatique des Copeaux
Cat:Scie à ruban intelligente à grande vitesse
Dispositif d'élimination automatique des copeaux, dispositif d...
Voir les détailsA Machine à scie à ruban métallique ça a l'air simple au travail. La lame se déplace à travers une barre, un tube ou une plaque et laisse une coupe qui prépare le matériau pour l'étape suivante. Derrière ce mouvement, plusieurs détails façonnent le résultat : l'état de la lame, le type de matériau, le support de la pièce et l'alimentation en liquide de refroidissement.
Le liquide de refroidissement est souvent traité comme une routine. Son travail va au-delà de garder la zone de coupe humide. Le fluide évacue la chaleur, réduit la friction et élimine les copeaux de la lame. Avec le bon produit, il protège également certains composants de la machine de la corrosion.
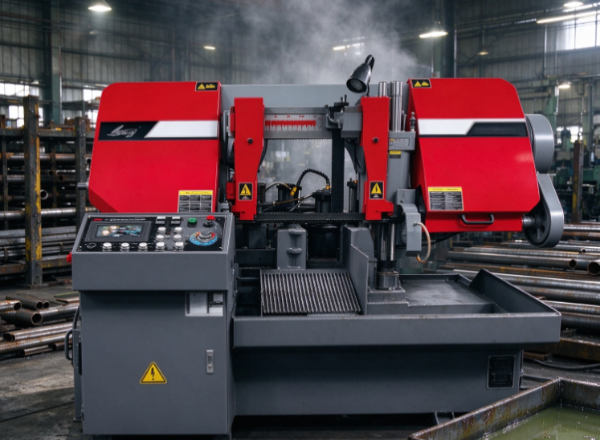
Lorsque le débit diminue ou que le fluide se décompose, les effets se font sentir. La lame s'use plus rapidement, la surface coupée devient rugueuse ou les copeaux s'accumulent autour de la zone de coupe. Les arrêts de production et les travaux de maintenance se multiplient.
Connaître le fonctionnement du liquide de refroidissement aide les opérateurs à prendre de meilleures décisions lors de la production quotidienne. Cela donne également aux fabricants une base plus claire pour choisir le fluide, vérifier le système de distribution et maintenir la scie en bon état de fonctionnement.
Couper du métal produit de la chaleur. Les dents de la lame frottent contre la pièce et la friction se crée autour de la zone de coupe. Une partie de la chaleur pénètre dans le métal et une autre reste près de la lame.
Trop de chaleur nuit au processus de plusieurs manières. Il accélère l’usure de la lame, modifie l’état du tranchant et altère la surface de la pièce. Lorsqu’une pièce nécessite un contrôle strict sur sa forme finale, la chaleur peut également provoquer des changements dimensionnels.
Le liquide de refroidissement éloigne la chaleur de l'endroit où la lame rencontre le métal. Lorsque le fluide atteint cet endroit de manière constante, la coupe reste plus stable et la chaleur ne s'accumule pas inutilement.
Le résultat dépend du matériau. L'aluminium déplace la chaleur différemment de l'acier inoxydable, et certains aciers alliés combattent plus durement la coupure. Une configuration de liquide de refroidissement qui fonctionne pour un seul travail nécessite un deuxième examen lorsque l'atelier change de matériaux.
Une bonne livraison nécessite plus qu’un réservoir plein. Le fluide doit atteindre le point de coupe réel. Des sorties obstruées, des tuyaux endommagés ou un mauvais sens d'écoulement laissent la lame sous-couverte.
Lorsque des problèmes de chaleur apparaissent, vérifiez ces éléments :
Le liquide de refroidissement ne peut pas résoudre tous les problèmes de coupe. Une lame usée ou de mauvaises conditions de fonctionnement génèrent encore trop de chaleur. Le fluide fonctionne mieux dans le cadre d'une configuration de coupe solide, et non comme substitut au bon fonctionnement de la machine.
Une lame de scie à ruban s'use un peu à chaque coupe. Le tarif dépend du matériau, de la conception de la lame, des conditions de coupe et du fonctionnement de la machine. Le liquide de refroidissement est un facteur déterminant pendant combien de temps la lame reste utile.
Un liquide de refroidissement approprié réduit la friction et retient la chaleur autour des dents. Cela réduit la tension sur le tranchant et aide la lame à conserver sa capacité de coupe en fonctionnement normal.
Sans suffisamment de liquide de refroidissement, la lame chauffe plus qu’elle ne le devrait. La chaleur et la friction accélèrent l’usure, notamment sur les matériaux durs pour les dents. Au fur et à mesure que la lame change, les opérateurs remarquent une coupe plus lente, des surfaces inégales ou un bruit différent provenant de la machine.
Cependant, le liquide de refroidissement à lui seul ne détermine pas la durée de vie de la lame. Une lame conçue pour un métal fonctionne mal sur un autre. La dureté du matériau, la conception des dents, la tension de la lame et la stabilité de la pièce jouent tous un rôle.
Quelques habitudes réduisent l’usure inutile de la lame :
Surveillez également l'état du liquide de refroidissement. Les fines particules métalliques et autres contaminants s'accumulent dans le fluide au fur et à mesure de son utilisation. Une fois que le liquide est sale ou se décompose, les performances diminuent. Une inspection régulière détecte les changements avant qu’ils ne causent davantage de problèmes.
Le remplacement des lames fait partie intégrante de la production. L’objectif n’est pas de faire fonctionner une lame pour toujours. C'est pour bien l'utiliser et éviter l'usure qu'un meilleur fonctionnement aurait évité.
Lorsque la lame traverse une pièce, ses dents coupent de petits morceaux de métal. Ces copeaux doivent quitter la zone de coupe. S'ils restent autour des dents, ils gênent la lame et endommagent la coupure.
Le liquide de refroidissement éloigne les copeaux libres de la zone de contact. Selon la conception de la machine, le fluide déplace les débris vers une zone de collecte ou un système de filtration. La zone de coupe reste plus claire et la lame et la pièce sont plus faciles à observer.
Les copeaux varient selon le matériau. Certains métaux donnent des éclats courts et brisés. D'autres fabriquent de longs brins qui s'enroulent autour de la pièce ou s'accumulent près de la lame. Le débit du liquide de refroidissement doit être adapté au processus de coupe et à la manière dont la machine gère les débris.
L'accumulation de copeaux pose plusieurs problèmes :
La forme et le volume des copeaux vous indiquent l'état du liquide de refroidissement. Si les débris continuent de s'accumuler malgré une alimentation en fluide active, examinez le sens d'écoulement, une sortie obstruée ou le système de collecte des copeaux de la machine.
Le liquide de refroidissement ne met pas fin au nettoyage de routine. Les morceaux plus gros et les débris accumulés doivent encore être nettoyés selon la procédure de maintenance approuvée. Arrêtez et sécurisez la machine avant de la nettoyer. Ne tendez jamais la main vers une lame en mouvement pour extraire les copeaux.
Une zone de coupe propre permet de détecter plus facilement une usure inhabituelle, de vérifier la pièce et de maintenir l'atelier en ordre.
Le refroidissement et la lubrification sont des parents proches qui accomplissent des tâches différentes. Le refroidissement évacue la chaleur de la zone de coupe. La lubrification réduit la friction entre les surfaces qui se touchent pendant la coupe.
De nombreux fluides pour le travail des métaux font les deux, même si leurs propriétés varient. Le bon choix dépend du métal, de l'opération de découpe et des exigences de la machine.
Lors de la coupe à la scie à ruban, les dents s'enfoncent dans la pièce à mesure qu'elles enlèvent de la matière. Certaines frictions sont inévitables. Trop de friction augmente la chaleur et exerce une charge supplémentaire sur le tranchant.
Un lubrifiant approprié permet à la lame de se déplacer à travers le matériau avec moins de résistance inutile. Cela réduit également la tendance de certains métaux à coller au tranchant. Cela est important lorsqu'un matériau laisse des dépôts accumulés sur les dents, qui perturbent la coupe et gâchent la surface finie.
Les principales fonctions se comparent comme suit :
| Fonction | Rôle dans la coupe à la scie à ruban | Effet possible en cas de mauvaise gestion |
|---|---|---|
| Refroidissement | Évacue la chaleur de la zone de coupe | Chaleur excessive et usure plus rapide de la lame |
| Lubrification | Réduit la friction entre la lame et la pièce | Résistance et usure accrues |
| Transport de copeaux | Aide à éloigner les copeaux libres de la lame | Accumulation de copeaux et dommages superficiels |
| Protection des fluides | Peut aider à protéger les pièces de machine compatibles contre la corrosion | Risque accru de corrosion si la protection est inadéquate |
Les liquides de refroidissement n’équilibrent pas tous le refroidissement et la lubrification de la même manière. Certains sont conçus pour des matériaux ou des applications particulières. Un fluide inapproprié réduit les performances ou entre en conflit avec les composants de la machine.
Vérifiez les instructions du fournisseur de fluide et les exigences du fabricant de la machine avant de changer de produit. Mélanger différents fluides sans confirmer la compatibilité nuit également aux performances.
Choisissez un fluide qui convient à l’ensemble du processus de coupe. Le refroidissement est important, tout comme la lubrification, l'élimination des copeaux, la compatibilité des équipements et la manipulation sûre.
La surface coupée en dit long sur le fonctionnement d’une scie à ruban. Une coupe nette et uniforme signifie que la lame et la configuration font leur travail. Des marques rugueuses, des rayures ou une surface incohérente indiquent un élément du processus qui nécessite une attention particulière.
Le liquide de refroidissement façonne la qualité de la surface en gérant la chaleur et la friction. Il éloigne également les copeaux de la lame. Lorsque les copeaux restent dans la zone de coupe, ils restent coincés entre les dents et la pièce et laissent des traces.
Le liquide de refroidissement ne contrôle pas seul la qualité de la surface. Une lame endommagée, une mauvaise conception de dent ou une pièce instable provoquent des problèmes même lorsque l'alimentation en fluide fonctionne correctement.
Ce sont des causes courantes :
| Problème de coupe | Cause possible | Que faut-il inspecter |
|---|---|---|
| Surface de coupe grossière | Lame usée, choix de lame inadapté ou mauvaises conditions de coupe | Dents de lame et configuration de fonctionnement |
| Rayures près de la coupe | Copeaux coincés contre la pièce | Flux de liquide de refroidissement et évacuation des copeaux |
| Marques de coupe inégales | Vibration ou support de pièce instable | Serrage et état de la machine |
| Usure plus rapide de la lame | Chaleur excessive, outillage inadapté ou mauvaise lubrification | Alimentation en liquide de refroidissement, sélection des lames et processus de coupe |
Vérifiez l'arrivée du liquide de refroidissement chaque fois que des problèmes de surface apparaissent. Le liquide peut rester dans le réservoir et ne pas atteindre le point de coupe en raison d'une sortie obstruée ou d'un mauvais positionnement.
L’état des fluides compte également. La contamination diminue son utilité et affecte le système de distribution. Des contrôles réguliers détectent les problèmes avant qu’ils ne deviennent routiniers.
Lorsque la surface de coupe change, ne blâmez pas le liquide de refroidissement par défaut. Examinez ensemble la lame, le support de la pièce, l’alimentation en matériau et en fluide. Cela donne une image plus claire de ce qui doit être ajusté.
Les problèmes de liquide de refroidissement se traduisent rarement par une panne totale du système. Le débit diminue, le fluide est contaminé ou le produit ne convient pas au matériau à découper. Les performances de coupe diminuent petit à petit.
Un niveau de liquide de refroidissement faible signifie que le système ne peut pas fournir suffisamment de liquide. Des sorties obstruées, des tuyaux endommagés ou un problème de pompe interrompent également la livraison. Si la lame reçoit trop peu de liquide de refroidissement, la chaleur et la friction grimpent autour de la zone de coupe.
La qualité des fluides est une autre préoccupation. Les particules métalliques, la saleté et autres contaminants s'accumulent lors d'une utilisation normale. Au fil du temps, ils nuisent aux performances des fluides ou obstruent des parties du système de distribution. Certains produits se décomposent également s’ils sont stockés ou mal manipulés.
Le mauvais fluide crée ses propres problèmes. Un produit fabriqué pour un autre processus d'usinage peut ne pas fournir le refroidissement ou la lubrification dont vous avez besoin. Il peut également entrer en conflit avec certains composants ou matériaux de la machine.
Recharger ne résout pas automatiquement ces problèmes. Ce qui compte, c'est si le liquide de refroidissement est adapté, suffisamment propre pour continuer à être utilisé et livré au bon endroit.
Lorsque les performances du liquide de refroidissement changent, vérifiez :
La bonne réponse dépend de la cause. Une sortie obstruée doit être nettoyée, tandis qu'un fluide contaminé ou détérioré doit être traité ou remplacé selon les instructions du fournisseur.
Ne poursuivez pas la production normale si le système de refroidissement présente une défaillance susceptible de menacer la sécurité du fonctionnement ou d'endommager l'équipement. Manipulez la machine selon ses procédures d'utilisation et de maintenance.
Différents métaux imposent des exigences différentes à une lame de scie à ruban et à son système de refroidissement. La dureté, le comportement thermique, la formation de copeaux et les exigences de surface influencent tous le choix.
Le fluide doit correspondre au matériau et à la tâche de découpe. Il doit également être compatible avec la machine, les joints et les autres composants qu'il touche. Les instructions du fabricant constituent le point de départ.
Le tableau ci-dessous présente les considérations générales pour les matériaux courants.
| Matériel | Considération de coupe | Considération relative au liquide de refroidissement |
|---|---|---|
| Acier au carbone | Courant dans la fabrication générale et la production de composants | Prend en charge le contrôle de la chaleur, la lubrification et l'élimination des copeaux |
| Acier inoxydable | Certaines qualités créent une plus grande résistance à la coupe et retiennent la chaleur à proximité de la zone de coupe. | Vérifier que le fluide convient au matériau et aux conditions de coupe |
| Alliages d'aluminium | Certaines qualités peuvent produire des éclats collants ou une accumulation de matière sur les dents. | Confirmer la compatibilité et prendre en charge une coupe nette |
| Cuivre et laiton | Le comportement de coupe varie en fonction de l'alliage et de l'état de la pièce | Choisissez un fluide adapté aux exigences spécifiques du matériau et de la surface |
| Acier allié | Les propriétés varient selon la qualité et le traitement thermique | Adaptez la sélection du fluide au matériau et au fonctionnement prévu |
Ce sont des lignes directrices générales. Ils ne remplacent pas les instructions spécifiques au matériau. Deux métaux appartenant à la même grande catégorie peuvent couper de manière très différente.
Les ateliers qui traitent plusieurs matériaux ont besoin de procédures claires en matière de liquide de refroidissement. Les opérateurs doivent savoir quel produit est approuvé pour chaque tâche, comment vérifier son état et quoi faire en cas de changement de matériau.
Gérez le liquide de refroidissement en gardant à l’esprit la sécurité sur le lieu de travail. Le personnel examine les informations de sécurité du produit, porte un équipement de protection approprié et suit les procédures de stockage et d'élimination requises. Nettoyez rapidement les déversements, car ils créent un risque de glissade.
Un processus de sélection minutieux met fin à l’hypothèse selon laquelle un fluide convient à chaque métal et à chaque machine.
Un système de refroidissement nécessite une attention régulière pour continuer à fonctionner. Évitez les contrôles réguliers et la contamination, les fuites ou les blocages passent inaperçus jusqu'à ce que les performances de coupe changent.
L'inspection quotidienne est simple. Vérifiez le niveau de liquide, recherchez toute contamination visible et confirmez que le liquide de refroidissement atteint la zone de coupe. Signalez tout changement inhabituel et étudiez-le dans le cadre des procédures de maintenance de la machine.
Prenez également soin du réservoir et de la zone de collecte. Retirez les copeaux métalliques et autres débris avec des méthodes approuvées. Si la machine est équipée d'un système de filtration ou de séparation des copeaux, vérifiez son état en suivant les instructions du fabricant.
Inspectez les tuyaux, les pompes, les sorties et les filtres pour détecter tout dommage ou blocage. Une fuite abaisse le niveau de liquide et une sortie restreinte bloque un débit adéquat même lorsque le réservoir est plein.
Une liste de contrôle de maintenance pratique comprend :
La manipulation du liquide de refroidissement affecte la sécurité des employés. Évitez tout contact inutile avec la peau et suivez les instructions relatives à l'équipement de protection du produit. Effectuez l'entretien uniquement après que la machine a été arrêtée et sécurisée comme requis.
Manipulez et éliminez le liquide de refroidissement usagé conformément aux instructions du produit et aux exigences locales. Vérifiez les règles pertinentes avant de jeter quoi que ce soit.
Un entretien constant garantit une alimentation en liquide de refroidissement fiable et une zone de coupe propre. Il permet également aux opérateurs de détecter les petits problèmes avant qu'ils n'interfèrent avec la production.

Dispositif d'élimination automatique des copeaux, dispositif d...
Voir les détails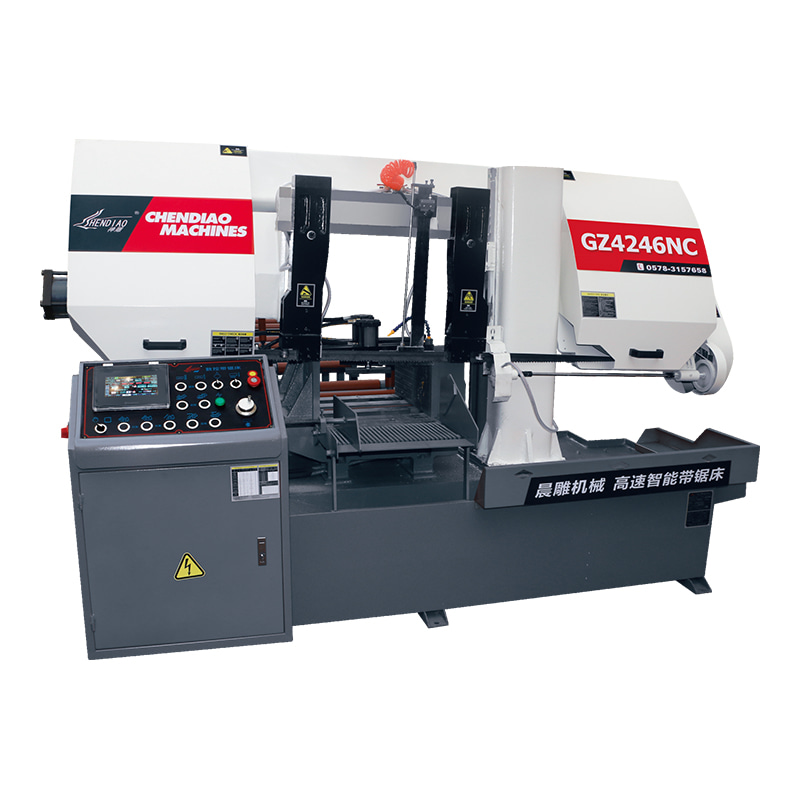
Dispositif à puce automatique. Tension hydraulique de la lame de...
Voir les détails
Convient pour scier et couper des matériaux de même taille en quant...
Voir les détails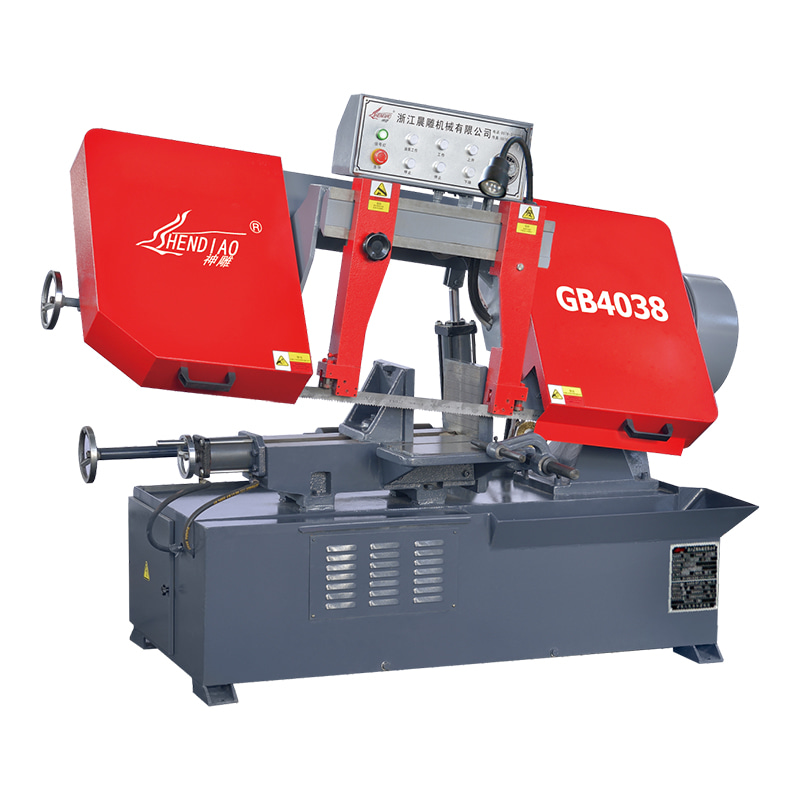
Peut être personnalisé: L'équipement peut varier en fonctio...
Voir les détails
Structure à double colonne et double cylindre. Avance de coupe :...
Voir les détails
Équipement idéal pour la découpe de matériaux lourds. Tension de la la...
Voir les détailsCopyright © Machines Cie., Ltd de Zhejiang Chendiao. Droits réservés.

